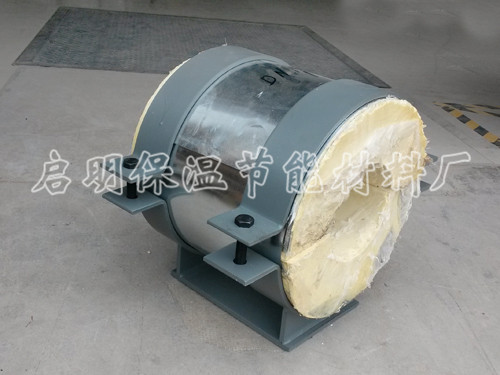
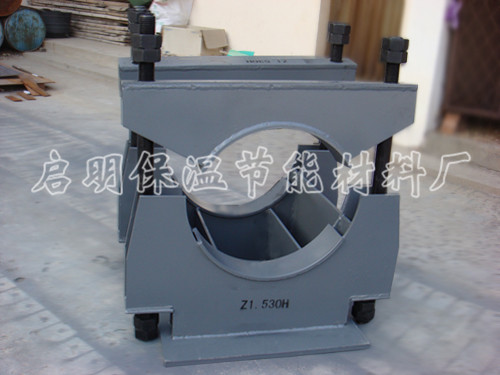
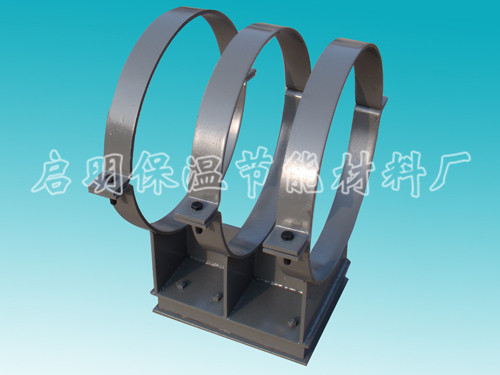
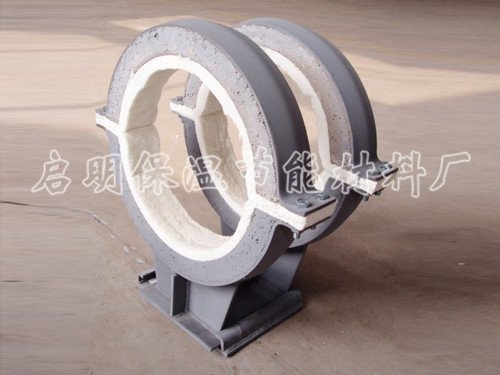
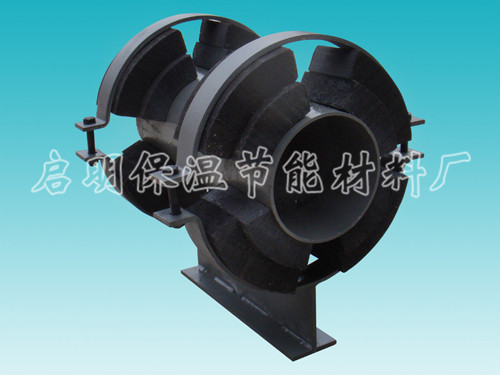
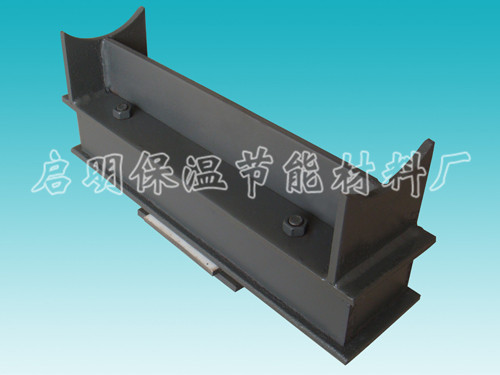
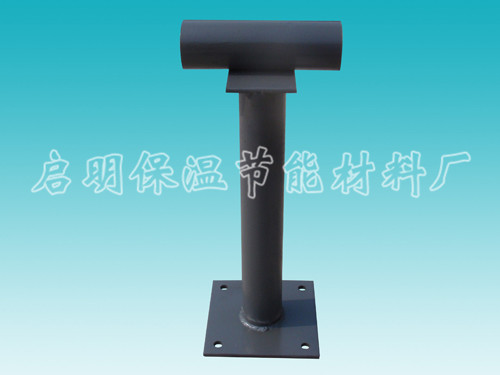
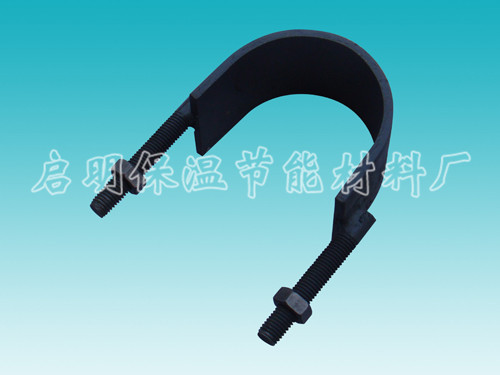
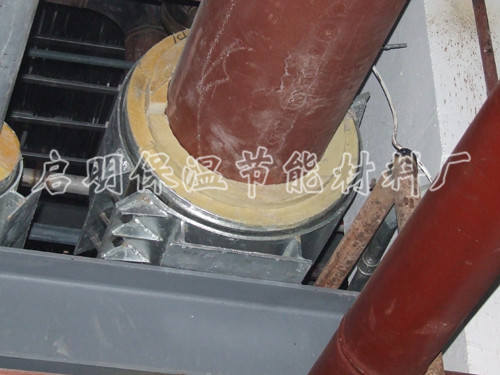
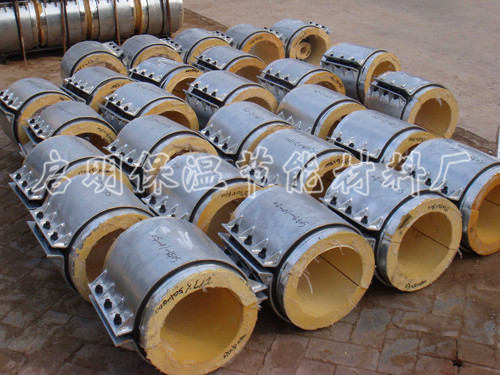
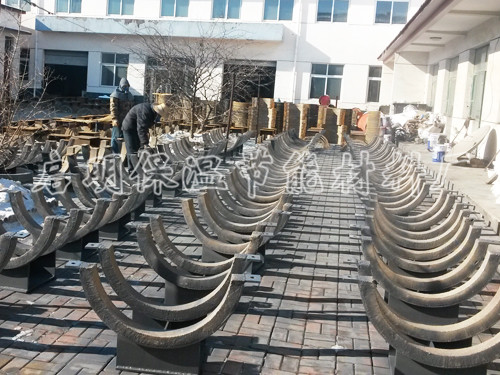
管道支吊架预制装置:
1、支吊架预制装置技术
管道支吊架的预制装置施工技术流程:
施工预备→支吊架下料→支吊架组焊→支吊架→支吊架装置→支吊架调整
2、支吊架预制
1)管道支吊架的预制应在管道装置前进行,管道支吊架应在管道预制场下料,批量。
2)支吊架用钢板、型钢宜选用机械办法切开;
选用氧炔焰切开和等离子切开时,应铲除熔渣和飞溅物,并将切断打磨润滑。
3)支吊架的螺栓孔应选用钻床或手电钻加工,不得运用氧乙炔焰割孔。
4)U型管卡和吊杆、吊钩应选用适宜的模具热煨加工,圆弧有些润滑均匀。
5)支吊架的焊接应在支吊架部件组对点固后进行。
焊接过程中要有防变形办法,焊缝表面应润滑丰满,无漏焊、欠焊、裂纹、咬边、焊瘤、表面夹渣和气孔等缺点,药皮、飞溅物均应打磨洁净。
6)支吊架焊接应履行与管道资料一样的焊接技术,合金管道支吊架的合金有些焊缝应进行同技术热处理,合金有些原料应进行光谱分析验证。
7)预制好的支吊架应按需求进行,并按规则进行支吊架商品标识后寄存备用。
3、支吊架装置
1)管道装置时,应及时装置支吊架,确因某些特别原因无法及时装置支吊架时,应暂时垫置固定牢靠,待条件具有后当即装置支吊架。
2)管道装置时,应及时固定和调整支吊架。
支吊架方位应准确,装置应平坦结实,与管子触摸应紧密。
3)不锈钢管道不得与碳钢支架直接焊接和衔接,应选用与管道同原料的弧板或肋板将管道与支架碳钢有些阻隔;
不锈钢管道与碳钢管卡、梁架间应选用橡胶石棉板、塑料板等氯离子含量不25ppm的垫片阻隔。
管道支吊架的清洁步骤:
1、采取 预防措施,以避免外界物体,诸如焊珠和焊渣或污物进入管道系统中。敲打已完工的焊缝以使碎屑松脱。所有管道、阀门和配件在装配成系统之间,均应用金属刷和擦扫 管内的油污、油脂或污物;
2、随着管道及竖管接驳完毕,所有管径150mm及以下的管道应随即用清水冲洗直到 污物、油污和金属屑等为止。在一般情况下,每种尺寸的管子在与 大尺寸的管子连接在一起之前均应分别冲洗;
3、200mm及以上管道的清洗处理应采用钢刷子,牵拉洗刷过每段管子的整个长度,随后用比管子内径稍大的纤维刷子或抹布抹刷;
4、所有清洗处理均应贯通整个管道系统。清洗处理和接口完成之后,各管道节段的末端均须紧紧密封,以防任何污物、水或其它外界物质进入管道。垂直管道应在每根立管的中部采用通过的钢制管码支撑,以防摇晃、下垂、震动和共震,避免支架或固定支架之间的曳拉或扭弯而使管道承受压力。